English

Хуадун: основан в 1986 году
Запросите нас сейчас
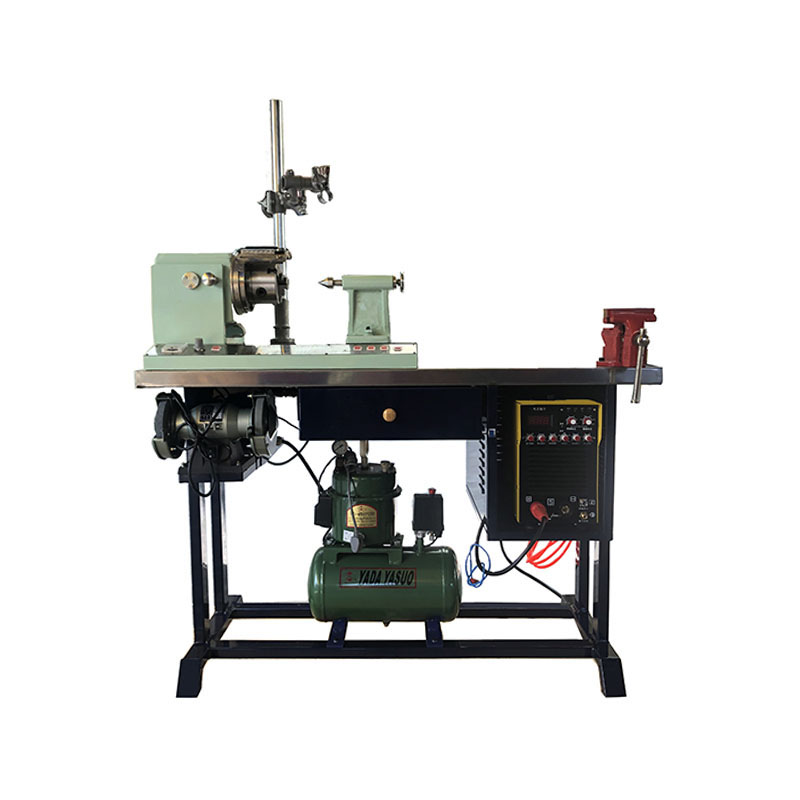
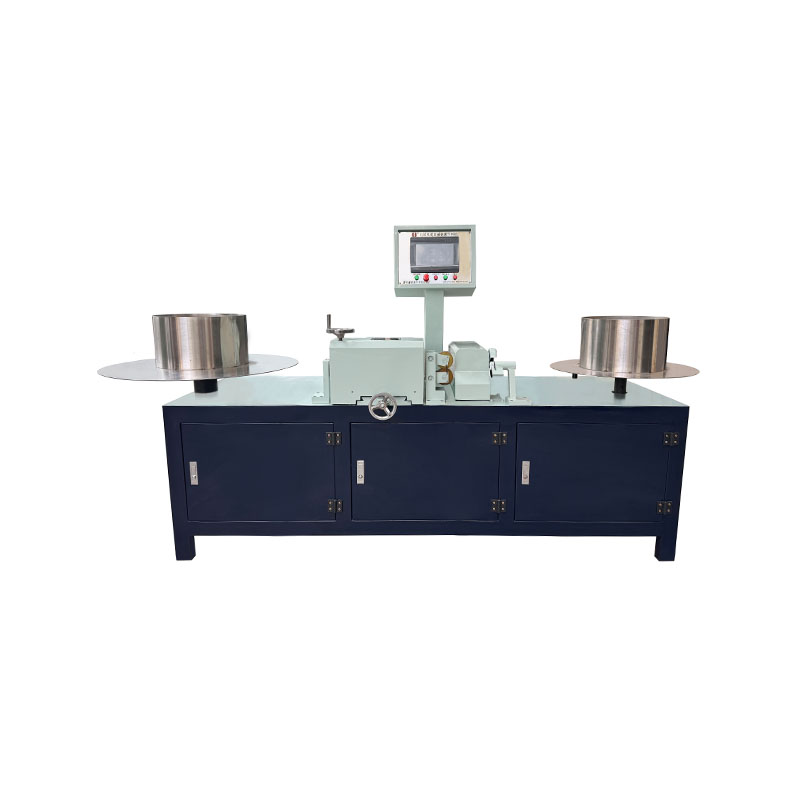
Эта машина имеет независимо регулируемые частоты импульсов (0,25–30 Гц) и пиковые токи (3–130 А). Метод импульсного нагрева значительно минимизирует зону термического влияния, обеспечивая стабильную сварку сверхтонких (0,15 мм) защитных трубок из нержавеющей стали и тонкостенных суперсплавов. Он идеально решает такие проблемы, как прожог стенок, деформация зонда и изменение цвета после сварки, часто возникающие при сварке термопар в оболочке и миниатюрных зондов; полученные сварные пятна гладкие и не содержат окисления, что устраняет необходимость дополнительной полировки или повторной отделки. Он предназначен для стандартизированной сварки таких компонентов, как платиновые термометры сопротивления в оболочке (3–8 мм) и электрические нагреватели (1–22 мм). Способный сваривать основные материалы, используемые в приборостроении —включая нержавеющую сталь, углеродистую сталь, суперсплавы и сплавы на основе никеля—, он обрабатывает полный спектр деталей, включая защитные трубки в оболочке, фланцы, прокладки, болты, нагревательные элементы и клеммные соединители. Такая универсальность устраняет необходимость в нескольких специализированных сварочных аппаратах, что позволяет экономить на закупке оборудования. Стандартная модель поддерживает ручную сварку, а модернизированная версия оснащена автоматическим устройством подачи проволоки, баком для охлаждающей воды и моторизованной сварочной горелкой с регулируемым позиционированием; ее можно интегрировать в полностью автоматизированные линии по производству компонентов в оболочке. Он совместим со стандартной аргоновой дуговой сварочной проволокой (0,8/1,0/1,2/1,6 мм) —с использованием легкодоступных готовых расходных материалов, а не фирменных—, что снижает долгосрочные производственные затраты.