English

Хуадун: основан в 1986 году
Запросите нас сейчас
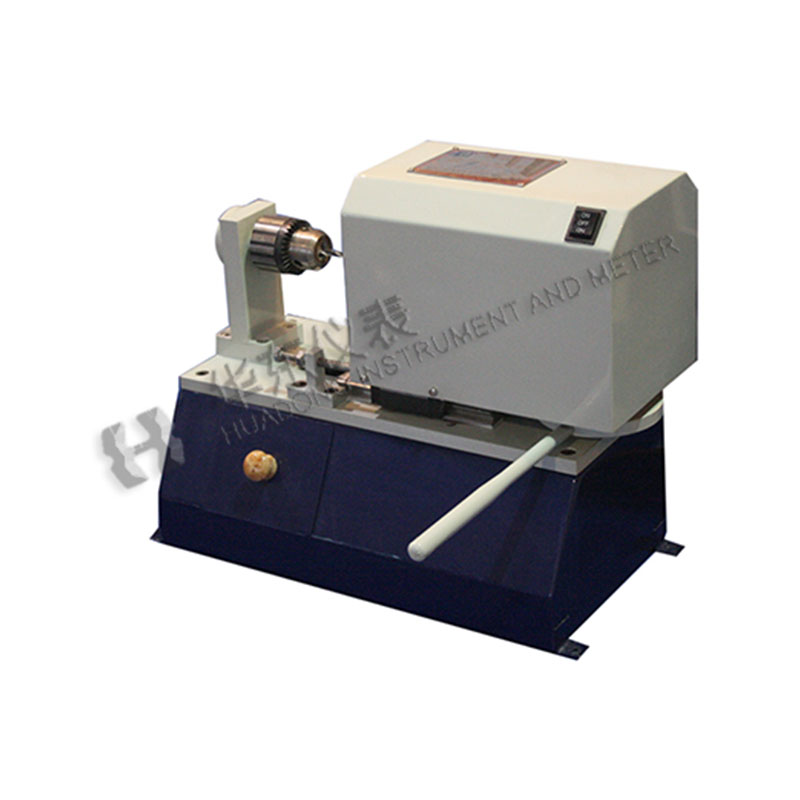
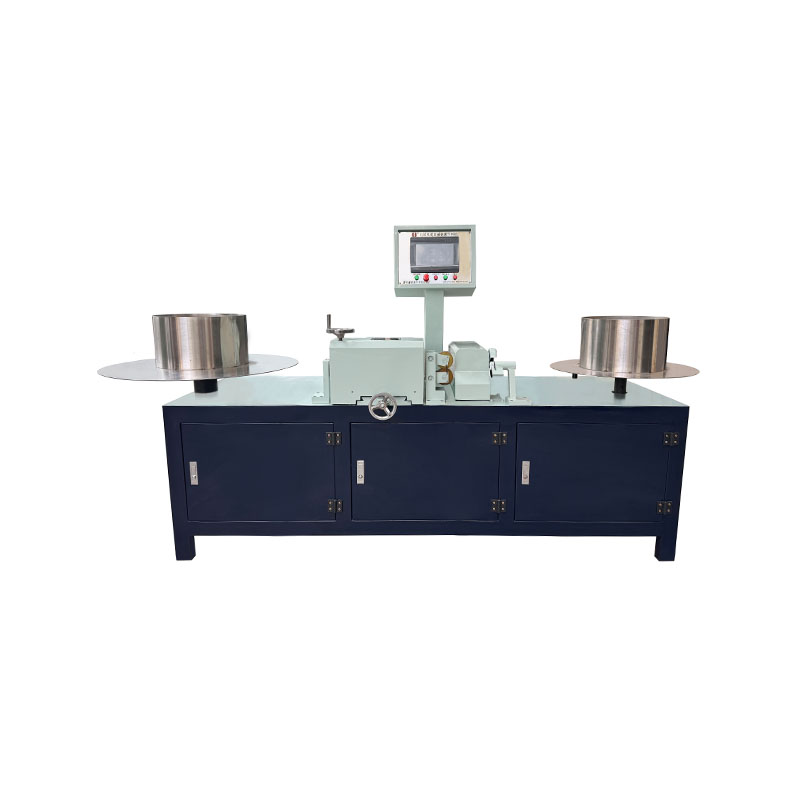
Традиционные методы ручного бурения подвержены трем основным недостаткам: эксцентриситету отверстия, случайному проникновению бронированной оболочки и непостоянной глубине бурения. Неравномерный остаточный изоляционный порошок оксида магния напрямую приводит к дрейфу измерения температуры в термопарах и утилизации продукции; модель HYZKJ-01 конструктивно устраняет эти проблемы. Оборудование оснащено встроенным механизмом позиционирования и ограничения, который позволяет фиксировать глубину бурения по мере необходимости, обеспечивая равномерную глубину отверстий по всей партии бронированных кабелей. Такая согласованность облегчает стандартизацию внутреннего удаления порошка и длины проволоки термопары, обеспечивая однородность последующей сварки термоэлементов и обработки торцевых крышек; это исключает ошибки измерения температуры в источнике и значительно снижает скорость доработки при калибровке датчика. Специализированные приспособления подходят для бронированных кабелей диаметром от Φ3 мм до Φ10 мм; после зажима кабель идеально соосен со сверлом, что предотвращает такие проблемы, как нецентральное сверление, царапины на оболочке из нержавеющей стали или проникновение в стену, которое может испортить деталь. При весе всего 40 кг и размерах 500×250×300 мм устройство достаточно компактно, чтобы его можно было разместить непосредственно на верстаке сборочной линии. В отличие от ручных настольных дрелей —которые требуют от оператора удерживать кабель, многократно измерять глубину и удалять порошок (что приводит к длительному времени обработки единицы продукции)—, этот станок объединяет позиционирование, сверление и удаление стружки в один этап. Он обеспечивает непрерывную пакетную обработку одним оператором, увеличивает производительность в те же сроки и идеально подходит для крупносерийного производства на сборочной линии.